

लंबे समय तक चलने वाले हॉट रनर मोल्ड्स में थर्मोकपल कार्बन जमाव को कैसे रोकें
एक संदेश छोड़ें
लंबे समय में, हॉट रनर मोल्ड्स में इंजीनियरिंग प्लास्टिक, पुनर्नवीनीकृत सामग्री और ज्वाला मंदक रेजिन के प्रसंस्करण से अंततः थर्मोकपल के सेंसर हेड और शीथ पर प्लास्टिक पायरोलाइटिक कार्बन जमा विकसित हो जाएगा, जिससे थर्मल इन्सुलेशन बाधाएं उत्पन्न होंगी जो तापमान अंतराल और बहाव का कारण बनती हैं। नियमित सफाई से मौजूदा कार्बन परत को हटाया जा सकता है, लेकिन व्यवस्थित निवारक कार्रवाइयां कार्बन निर्माण की गति को 70% से अधिक कम कर सकती हैं, रखरखाव की आवृत्ति को कम कर सकती हैं और थर्मोकपल माप सटीकता को लंबे समय तक स्थिर रख सकती हैं। पेपर में सामग्री मिलान, मोल्ड संरचना अनुकूलन, उत्पादन पैरामीटर समायोजन और दैनिक परिचालन विनिर्देशों सहित बहु-आयामी निवारक तकनीकों का सारांश दिया गया है।
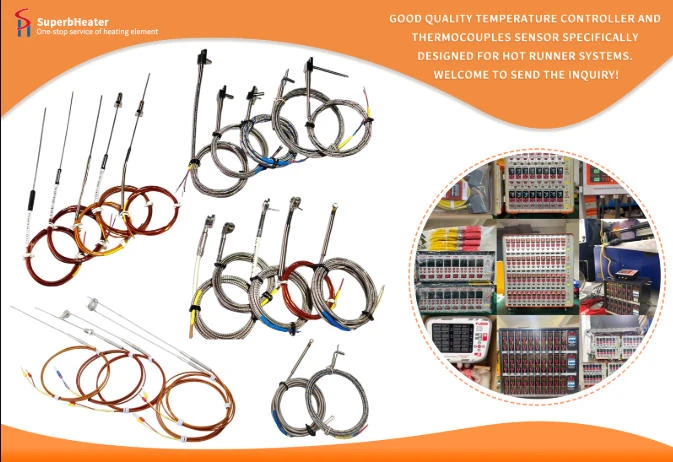
कार्बन जमाव को कम करने के लिए थर्मोकपल सतह सामग्री और कोटिंग को अनुकूलित करें। लंबे समय तक उच्च तापमान ऑक्सीकरण के कारण सामान्य पॉलिश किए गए स्टेनलेस स्टील शीथ की सतह पर सूक्ष्म गड्ढे हो जाएंगे, जो कार्बन कणों को अवशोषित करना और मोटी कार्बन परतों का उत्पादन करना आसान है। सेंसिंग हेड और शीथ सतह पर नैनो{{4}सेरेमिक एंटी{5}स्टिक कोटिंग वाले थर्मोकपल का चयन करें। चिकनी अक्रिय कोटिंग पायरोलाइटिक कार्बन धूल के आसंजन बल को कम करती है, और अधिकांश ढीले कार्बन पाउडर को कठोर केकिंग के बिना वायु तोप द्वारा नष्ट किया जा सकता है। इलेक्ट्रोपॉलिश्ड इनकोनेल मिश्र धातु शीथ थर्मोकपल का उपयोग उच्च तापमान संक्षारण मोल्डिंग परिस्थितियों के लिए किया जाता है। कार्बन जमाव अनुलग्नक बिंदु उत्पन्न करने के लिए चिकनी निष्क्रियता सतह सरल नहीं है। खुरदुरे बिना पॉलिश वाले आवरण वाले सस्ते थर्मोकपल में असमान धातु की सतह होती है, जिससे कार्बन जमा हो जाता है और कठोर कार्बन ब्लॉक बन जाते हैं जिन्हें साफ करना मुश्किल होता है। नए थर्मोकपल स्थापित करते समय, संपर्क सतह पर उच्च तापमान थर्मल प्रवाहकीय पेस्ट की एक पतली परत फैलाई जाती है, जो आंशिक प्लास्टिक वाष्पशील गैस को अलग कर सकती है और कार्बन परत के निर्माण को धीमा कर सकती है।
थर्मोकपल के साथ वाष्पशील गैस संपर्क को कम करने के लिए हॉट रनर मैनिफोल्ड और नोजल संरचनात्मक डिजाइन को अनुकूलित करें, प्रवाह चैनल क्षेत्र को घेरने के लिए बड़े मैनिफोल्ड की सतह पर बंद थर्मल इन्सुलेशन कवर प्लेटें जोड़ी जाती हैं। अधिकांश प्लास्टिक पाइरोलाइटिक वाष्पशील गैस को बाहरी थर्मोकपल माप स्थलों तक फैलने से रोका जाता है। गैस डिस्चार्ज मोल्ड पर तैयार किए गए अद्वितीय निकास छिद्रों के माध्यम से केंद्रित होता है। गेट के प्रवाह चैनल से दूर नोजल के पिछले सिरे पर थर्मोकपल मापने वाले छेद की स्थिति डिज़ाइन करें; गेट सबसे खतरनाक प्लास्टिक विघटन और वाष्पशील गैस निर्माण का क्षेत्र है, और दूरी बढ़ाने से पता लगाने वाले सिर पर कार्बन धूल का जमाव कम हो सकता है। वाल्व गेट नोजल के लिए, चिकनी सीमलेस सतहों के साथ एकीकृत थर्मोकपल स्लीव्स का उपयोग करें, थ्रेडेड छेद को हटा दें जो कार्बन अवशेषों को फंसाने में आसान हैं, और संचित वाष्पशील गैस को समय पर डिस्चार्ज करने के लिए माप बिंदु पर थोड़ी मात्रा में निकास माइक्रोग्रूव छोड़ दें।
प्लास्टिक पायरोलिसिस से कार्बन स्रोत को कम करने के लिए इंजेक्शन मोल्डिंग प्रक्रिया मापदंडों का अनुकूलन हॉट रनर तापमान बहुत अधिक है, जो प्लास्टिक के विघटन और कार्बन निर्माण का मुख्य कारण है, प्लास्टिक सामग्री तकनीकी मैनुअल के अनुसार न्यूनतम उचित पिघलने का तापमान स्थापित करें, अनुशंसित प्रसंस्करण तापमान सीमा पर लंबे समय तक ओवरहीटिंग से बचें। हॉट रनर फ्लो चैनल में प्लास्टिक निवास की अवधि कम करें। विस्तारित शटडाउन अंतराल वाले सांचों के लिए, स्थिर प्लास्टिक को लंबे समय तक उच्च तापमान पायरोलिसिस से बचाने के लिए मैनिफोल्ड और नोजल के ताप संरक्षण तापमान को हीट स्टैंडबाय तापमान तक कम करें। मोल्ड निकास नाली की गहराई और निकास आवृत्ति को उचित रूप से बढ़ाएं, समय पर मोल्ड गुहा से विघटित वाष्पशील गैस का निर्वहन करें, और गर्म धावक और थर्मोकपल के पास गैस परिसंचरण को सीमित करें। पुनर्नवीनीकरण सामग्री का उपयोग करने वाले पुनर्नवीनीकरण भराव की मात्रा को 30% से कम नियंत्रित किया जाना चाहिए और कार्बोनाइज्ड वाष्पशील यौगिकों के विकास को कम करने के लिए उच्च तापमान स्टेबलाइज़र जोड़ा जाना चाहिए।
कार्बन संचय में तेजी को रोकने के लिए हर दिन औद्योगिक संचालन और रखरखाव व्यवहार को मानकीकृत करें। जब मशीन 30 मिनट से अधिक की अवधि के लिए बंद हो, तो अवशिष्ट पिघल के निरंतर पायरोलिसिस को तोड़ने के लिए, प्लास्टिक के प्रकार के आधार पर हॉट रनर ताप संरक्षण तापमान को 180- 200 डिग्री तक कम किया जाना चाहिए। निर्माण के दौरान बहुत अधिक मोल्ड रिलीज़ एजेंट का उपयोग न करें। क्योंकि परमाणुकृत रिलीज एजेंट वाष्प उच्च तापमान बेकिंग के बाद थर्मोकपल की सतह पर कार्बोनाइज्ड हो जाएगा, और कार्बन परत को मोटा करने में तेजी लाएगा। कठोर कार्बन ब्लॉक विकसित होने की प्रतीक्षा करने के बजाय हर दो सप्ताह में कार्बन को हल्के ढंग से साफ करें; सामान्य शटडाउन निरीक्षण के दौरान म्यान की सतह पर ढीली कार्बन धूल को उड़ाने के लिए कम दबाव वाली शुष्क वायु पिस्तौल का उपयोग करें, जिससे हार्ड केकिंग से सफलतापूर्वक बचा जा सकता है। मोल्ड कार्बन अवशेषों को साफ करते समय, धातु के औजारों से थर्मोकपल सतहों पर कार्बन ब्लॉकों को न खुरचें, और मोल्ड के आंतरिक कार्बन को साफ करते समय सेंसर को बैफल प्लेटों से अलग करें।
सामग्री वर्गीकरण एवं लक्ष्य मिलान के निवारण के उपाय। गैर संक्षारक पीपी, एबीएस और शुद्ध पीसी सामग्री मोल्डिंग के लिए, कार्बन संचय दर न्यूनतम है, और केवल एयर गन धूल उड़ाने के मासिक रखरखाव की आवश्यकता है। ज्वाला मंदक पीए, ग्लास फाइबर प्रबलित प्लास्टिक और पुन: प्रयोज्य सामग्री के लिए तेज कार्बन जमाव गति की आवश्यकता होती है, साप्ताहिक गहन सतह की सफाई और नैनो लेपित थर्मोकपल के मिलान के साथ। पीपीएस, एलसीपी और पीवीसी जैसी उच्च संक्षारण और कार्बन वाली सामग्रियों के लिए, इनकोनेल लेपित थर्मोकपल का उपयोग करें, कई गुना बंद इंसुलेटिंग कवर जोड़ें, पूरे सफाई चक्र को सप्ताह में एक बार कम करें, और कार्बन के कारण तापमान बहाव त्रुटियों से बचने के लिए हर तीन महीने में एक निवारक प्रतिस्थापन करें।